

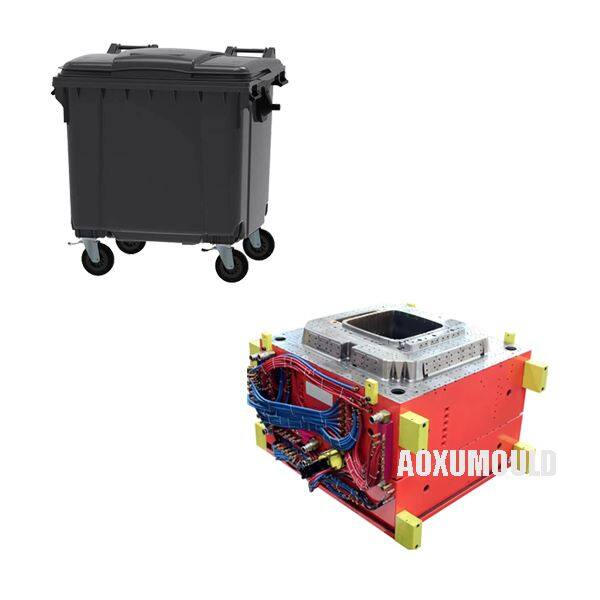
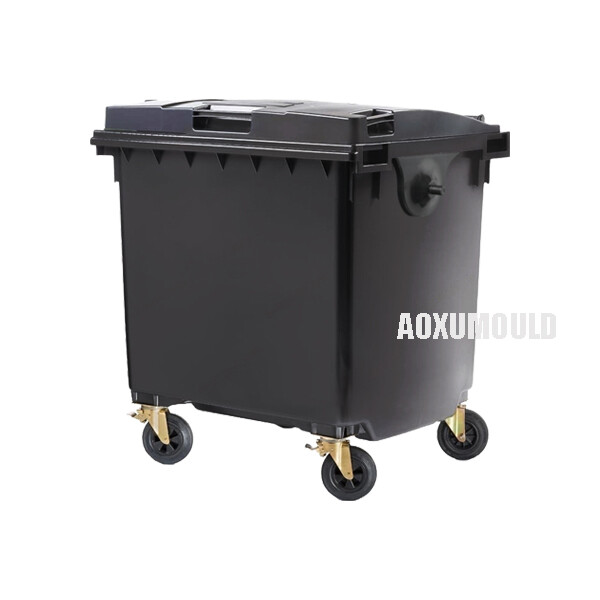
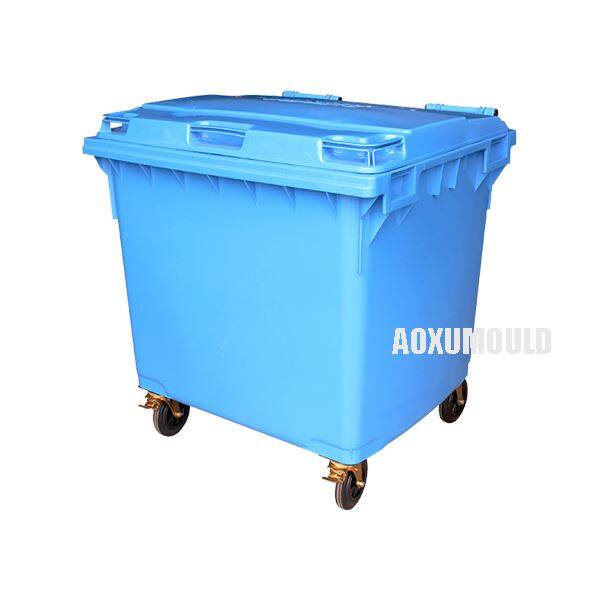
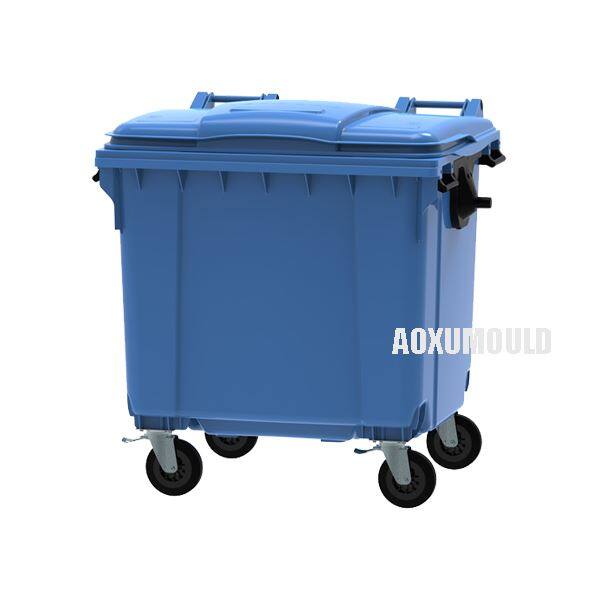
Manylebau mowld
|
Enw'r Wyddgrug |
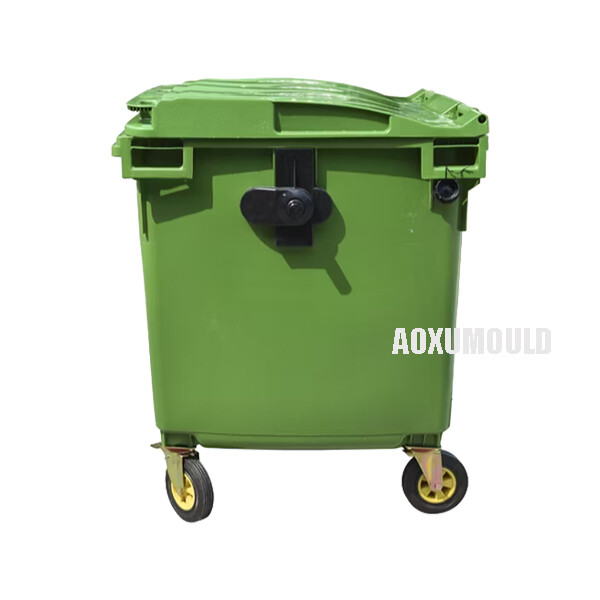
Mowld bin 1100l |
|
Deunydd bin |
Hdpe, tt, plastig |
|
Maint bin |
1370x1075x1450mm |
| Pwysau bin | 55kg |
|
Cyfaint bin |
1100L |
|
Deunydd mowld ar gyfer ceudod &. Craidd |
P20 |
|
Sylfaen yr Wyddgrug |
C45 |
|
System Chwistrellu |
Rhedwr poeth giât agored neu giât valave |
|
Peiriant pigiad addas |
4000T |
|
Maint yr Wyddgrug |
1800x1600x1850mm |
|
Oes mowld |
Mwy na 500, 000 pcs |
Pam dewis deunydd HDPE i gynhyrchu biniau 1100L?

1. Gwydnwch uwch a gwrthiant effaith
Toughness: Gall HDPE wrthsefyll llwythi trwm, diferion a thrin yn arw heb gracio, gan ei wneud yn ddelfrydol ar gyfer defnyddio rheolaeth ddiwydiannol a gwastraff.
Gwrthiant y Tywydd: Yn perfformio'n dda mewn tymereddau eithafol (–50 gradd i radd +80) ac yn gwrthsefyll diraddiad UV (os defnyddir ychwanegion wedi'u sefydlogi gan UV).
Oes hir: Mae biniau HDPE yn para 10+ mlynedd hyd yn oed mewn amgylcheddau garw (ee safleoedd tirlenwi, storio cemegol).
2. Gwrthiant Cemegol a Chyrydiad
Deunydd anadweithiol: Yn gwrthsefyll asidau, alcalïau, toddyddion, a'r mwyafrif o gemegau, gan ei gwneud yn ddiogel i:
Storio gwastraff peryglus.
Cemegau amaethyddol (gwrteithwyr, plaladdwyr).
Hylifau diwydiannol (olewau, glanedyddion).
Dim rhwd/pydredd: Yn wahanol i fetel neu bren, ni fydd HDPE yn cyrydu nac yn diraddio pan fydd yn agored i leithder neu gemegau.
3. Ysgafn ond cryf
Arbedion Pwysau: Mae biniau HDPE 30-50% yn ysgafnach na chyfwerth â dur neu wydr ffibr, gan leihau costau cludo a thrafod.
Cymhareb cryfder-i-bwysau uchel: Mae dyluniadau wedi'u hatgyfnerthu (asennau, waliau dwbl) yn cynnal cyfanrwydd strwythurol hyd yn oed ar gapasiti 1100L.
4. Cost-effeithiolrwydd
Cost Deunydd Isel: Mae HDPE yn rhatach na dewisiadau amgen fel PP (polypropylen) neu wydr ffibr.
Prosesu Hawdd: Mowldio chwistrelliad effeithlon (costau ynni is yn erbyn gwneuthuriad metel).
Ailgylchadwyedd: Mae HDPE yn 100% ailgylchadwy, gan leihau gwastraff ac apelio at brynwyr eco-ymwybodol.
6. Dylunio Hyblygrwydd
Mowldiadwyedd: Mae HDPE yn llifo'n hawdd i siapiau llwydni cymhleth, gan alluogi:
Logos, gweadau a lliwiau personol.
Dolenni integredig, olwynion, neu nodweddion pentyrru.
Cysondeb: Mae crebachu unffurf (1.5-3%) yn lleihau warping yn erbyn plastigau eraill.
Sut i wneud mowld bin 1100l o ansawdd?
Dewiswch y deunyddiau addas: Mae ansawdd y mowld yn dibynnu i raddau helaeth ar y deunyddiau a ddefnyddir wrth ei adeiladu. Dewiswch ddeunyddiau gradd uchel sy'n wydn, yn gwrthsefyll gwres, ac yn gallu gwrthsefyll trylwyredd cynhyrchu.
|
Gradd Dur |
Gorau Am |
Caledwch (HRC) |
|
P20 |
Defnydd cyffredinol cost isel |
28–32 |
|
718H |
Manwl gywirdeb uchel, oes hir |
32–36 |
|
H13 |
Ardaloedd gwisgo uchel (alldaflu, creiddiau) |
48–52 |
|
S136 |
Gwrthsefyll cyrydiad (ar gyfer gorffeniadau sgleiniog) |
48–52 |
Dylunio a Pheirianneg
Defnyddiwch feddalwedd CAD (SolidWorks, UG/NX) i ddylunio'r mowld gyda:
Trwch wal cywir (4–6mm ar gyfer HDPE/PP).
Asennau ac atgyfnerthiadau optimized ar gyfer cryfder strwythurol.
System giât gytbwys (rhedwr poeth neu redwr oer).
Cynnal dadansoddiad llif mowld (llif mowld, moldex3d) i ragweld:
Effeithlonrwydd oeri.
Diffygion posib (warping, marciau sinc).
Defnyddiwch dechnegau gweithgynhyrchu uwch: defnyddio technoleg blaengar a thechnegau gweithgynhyrchu uwch i greu'r mowld gyda manwl gywirdeb a chywirdeb.
CNC Milling/Turning
Goddefgarwch Peiriannu: ± 0. 02mm.
Arwynebau critigol wedi'u sgleinio i orffeniad drych (RA yn llai na neu'n hafal i 0. 05μm).
EDM (Peiriannu Rhyddhau Trydanol)
A ddefnyddir ar gyfer creiddiau/ceudodau cymhleth.
Yn sicrhau ymylon miniog a manylion cain.
Optimeiddio'r System Oeri
Sianeli oeri Baffle & Spiral ar gyfer oeri unffurf.
Dadansoddiad cyfradd llif i atal mannau poeth.
Rheolwyr Tymheredd yr Wyddgrug (10–60 gradd ar gyfer HDPE/PP).
5. Cynnal profion trylwyr: Cyn i'r mowld gael ei gynhyrchu, dylai gael ei brofi'n drylwyr i sicrhau ei fod yn cwrdd â'r holl safon perfformiad. Gall hyn gynnwys profi am wydnwch, cywirdeb a chydnawsedd â'r defnydd a fwriadwyd.
Dylunio ar gyfer cynnyrch a. Mowldiwyd

Beth yw diffygion cyffredin wrth gynhyrchu biniau 1100L?
1. Warping (dadffurfiad)
Achos:
Oeri anwastad (mae rhai adrannau'n oeri yn gyflymach nag eraill).
Straen gweddilliol o ddyluniad mowld amhriodol neu grebachu deunydd.
Datrysiad:
Optimeiddio sianeli oeri ar gyfer dosbarthu tymheredd unffurf.
Addaswch dymheredd yr Wyddgrug (yn nodweddiadol 10–60 gradd ar gyfer HDPE/PP).
Defnyddio plastigau crebachu isel neu addaswch ddyluniad rhan (ychwanegwch asennau ar gyfer sefydlogrwydd).
2. Marciau sinc (tolciau ar yr wyneb)
Achos:
Pwysau pacio annigonol neu amser dal yn ystod y pigiad.
Mae rhannau trwchus yn oeri yn arafach, gan achosi gwagleoedd crebachu.
Datrysiad:
Cynyddu pwysau dal (fel arfer 50-80% o bwysau pigiad).
Ymestyn amser dal (5–10 eiliad ar gyfer biniau mawr).
Ailgynllunio ardaloedd trwchus gyda phontio trwch graddol.
3. Flash (plastig gormodol ar ymylon)
Achos:
Pwysau pigiad gormodol neu rym clampio yn rhy isel.
Ymylon llwydni wedi treulio neu haneri mowld wedi'u camlinio.
Datrysiad:
Gwiriwch rym clampio (dylai fod yn fwy na neu'n hafal i bwysedd ardal bin a ragwelir 1.5x).
Archwilio ac atgyweirio Llinellau Rhannu Mowld ar gyfer difrod.
Lleihau cyflymder/pwysau pigiad yn y cam llenwi terfynol.
4. Marciau llosgi (smotiau du/tywyll)
Achos:
Llosgi aer wedi'i ddal oherwydd mentro gwael.
Gorboethi ar gyflymder pigiad uchel.
Datrysiad:
Gwella awyru (ychwanegwch fentiau ger ardaloedd olaf i lenwi).
Lleihau cyflymder pigiad neu derm toddi is ychydig.
5. Llinellau Weld (gwythiennau gweladwy)
Achos:
Mae blaenau llif toddi yn cwrdd o amgylch rhwystrau (ee, asennau, mewnosodiadau).
Tymheredd toddi isel neu gyflymder pigiad araf.
Datrysiad:
Cynyddu toddi temp a chyflymder y pigiad i wella ymasiad.
Gatiau ail -leoli i newid llwybrau llif.
Pecyn &. Danfon

1. Yn ôl y mowld bin yn cael ei gludo, byddwn yn gwirio a yw agor a chau'r mowld yn llyfn, y system oeri dŵr, y system olew hydrolig a'r system rhedwr poeth.
2. Mae'r ceudod a'r craidd yn cael eu glanhau heb ffeilio haearn ac amhureddau.
3. Chwythwch y ddyfrffordd yn lân i atal cludo môr yn y tymor hir rhag rhydu.
4. Rydym yn chwistrellu asiant gwrth -rwd ar du mewn y mowld, yn chwistrellu paent ar y tu allan i'r mowld, ac yn rhoi olew gwrth -rust ar y thimble.
5. Byddwn yn rhoi plât enw ar y mowld, mae'n dangos enw'r mowld, y flwyddyn cynhyrchu a gwybodaeth fowld, pwysau mowld a maint.
6: Darperir rhannau llwydni yn rhad ac am ddim (cyfleus i gwsmeriaid eu disodli).
Cydrannau mowld
Dur mowld

System Rhedwr Poeth

Rhannau safonol

Pam Dewis System Rhedwr Poeth?
|
1. Llai o wastraff deunydd Mae rhedwyr oer (systemau traddodiadol) yn solidoli a rhaid eu taflu, gan wastraffu 5–15% o ddeunydd. Mae rhedwyr poeth yn ailgylchu 100% o blastig i'r rhan, gan arbed costau-yn enwedig ar gyfer biniau mawr. 2. Amseroedd beicio cyflymach Nid oes angen alldaflu a thrafod rhedwyr solid. Gostyngiad Amser Beicio: Hyd at 15-30% yn gyflymach yn erbyn rhedwyr oer. 3. Gwell Ansawdd Rhan Mae tymheredd toddi cyson yn atal llinellau llif ac ergydion byr. Mae dosbarthiad pwysau cytbwys yn lleihau warping mewn biniau mawr. Dim olion giât (ymddangosiad glanach). 4. Costau ynni is Llai o ailbrosesu deunydd gwastraff=y defnydd o drydan is. Llai o rym clampio sydd ei angen (system rhedwr llai). 5. Awtomeiddio-gyfeillgar Dim tynnu rhedwyr â llaw, gan ei wneud yn ddelfrydol ar gyfer cynhyrchu cyfaint uchel.
|
Cwestiynau Cyffredin
|
>1. Pa mor hir mae'n ei gymryd i gynhyrchu mowld chwistrellu bin 1100L? Gall yr amser cynhyrchu ar gyfer mowld chwistrellu bin 1100L amrywio yn dibynnu ar gymhlethdod y dyluniad a llwyth gwaith cyfredol ein ffatri. Fodd bynnag, ar gyfartaledd, mae fel arfer yn cymryd tua 55-65 diwrnod i gwblhau'r broses fowldio. >2. Pa ddeunyddiau a ddefnyddir wrth gynhyrchu mowldiau pigiad bin 1100L? Rydym yn defnyddio dur o ansawdd uchel fel P20, 718, S136, H13, ac ati wrth gynhyrchu ein mowldiau pigiad bin 1100L. Mae'r deunyddiau hyn yn wydn a gallant wrthsefyll trylwyredd y broses mowldio chwistrelliad. >3. Pa ddeunyddiau a ddefnyddir i gynhyrchu biniau 1100L? Fel arfer HDPE (polyethylen dwysedd uchel) neu PP (polypropylen) oherwydd eu cryfder a'u gwrthiant effaith. >4. A allwch chi addasu dyluniad mowld chwistrellu bin 1100L? Ydym, gallwn addasu dyluniad y mowld chwistrellu bin 1100L yn unol â'ch gofynion penodol. Gall ein tîm o ddylunwyr a pheirianwyr profiadol weithio'n agos gyda chi i greu mowld sy'n cwrdd â'ch union fanylebau. >5. Sut ydych chi'n sicrhau ansawdd eich mowldiau pigiad bin 1100L? Mae gennym fesurau rheoli ansawdd llym ar waith i sicrhau bod pob un o'n mowldiau pigiad bin 1100L yn cwrdd â'r safonau uchaf. Mae ein tîm o dechnegwyr medrus yn cynnal archwiliadau trylwyr trwy gydol y broses gynhyrchu i sicrhau bod y mowldiau'n rhydd o unrhyw ddiffygion. >6. A allwch chi ddarparu samplau o'ch mowldiau chwistrellu bin 1100L i'w gwerthuso? Ydym, gallwn ddarparu samplau o'n mowldiau chwistrellu bin 1100L i'w gwerthuso cyn gosod gorchymyn swmp. Bydd hyn yn caniatáu ichi asesu ansawdd ac ymarferoldeb y mowld cyn gwneud penderfyniad terfynol.
|
Adborth Cwsmeriaid


